在东鑫电子科技,我与像来自德国的Marcus这样一丝不苟的工程师的谈话经常深入到最基础的流程。 半导体 制造业。我们不只是销售组件;我们还销售组件。我们为微制造挑战提供解决方案。其中最关键的一项是创造数千个微观的 电连接 内部集成电路(工业控制系统)和电源模块。虽然有多种方法,但 楔 纽带 因其独特的功能而脱颖而出。本文适用于工艺工程师,他们不仅需要了解什么是 楔 纽带 是,但为什么它更优越 技术 适用于特定的、要求较高的应用。我们将探讨其中的复杂性 金属丝 粘结过程,将其与常见的替代方案进行比较,并解释如何掌握它 纽带 是实现终极目标的关键 可靠性 在现代 电子产品.
从根本上讲,电线粘结过程是什么?
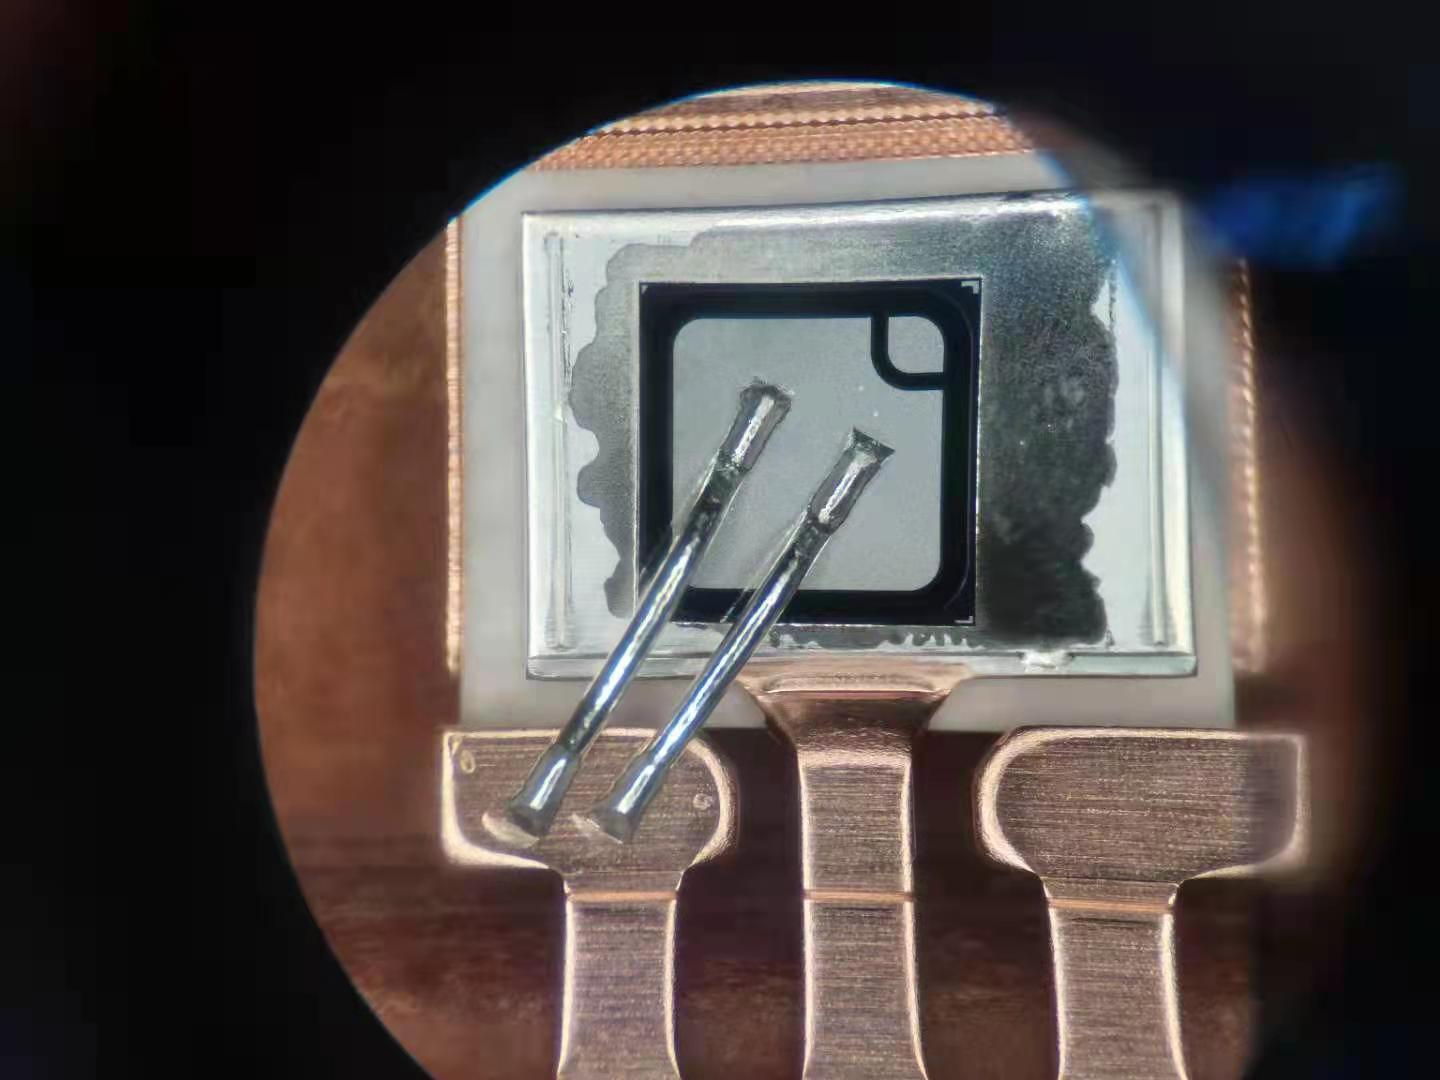
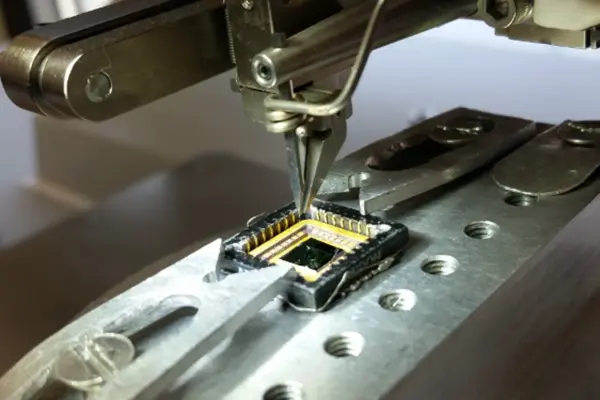
金属丝 结合 是最广泛使用的方法,用于在 半导体 死( 芯片)及其 包裹 引线或单个芯片内的多个芯片之间 包裹。目标是打造一个坚实、可靠的 电气 路径 电信号 和力量。将其视为微观布线。非常好的一个 粘合线,通常由 铝 (铝)或金(金),连接在两个点上:第一个点连接到模具的 邦德垫 其次是 基材 或引线框架。
该附件不是用焊料制成的。相反,它是一种固态焊接工艺,使用力的组合, 超声波能量,有时 热 创建一个冶金 焊接。结果是永久的 纽带 这既具有坚固的机械性能,又具有良好的电气性能。有两种主要技术可以实现这一目标 纽带: 球 结合 和 楔 结合。每个 技术 使用不同的 工具 以及形成初始的过程 纽带,带来独特的优势和应用。了解如何形成良好的 纽带 对于设备来说是必不可少的 可靠性.
楔形键合与球形键合有何不同?
虽然这两种方法都会创建一个 金属丝 纽带,他们的做法和结果是截然不同的。最明显的区别是第一个的形状 纽带。一个 球 粘合机 使用 毛细管 工具 并融化了末端 金属丝 与 火焰 或电子火花形成微小的 球。这 球 然后被压到 邦德垫 创建初始 纽带。一个 楔 粘合机,另一方面,使用 楔形工具 按 金属丝 直接针对 表面 不熔化它,形成扁平的、缝合状的 纽带.
这种根本区别导致了流程的几个关键区别: 工程师 选择时必须考虑 结合 方法。
| 特征 | 楔形键 | 球焊 |
| 第一键形状 | 针迹/新月形 | 圆形的 球 |
| 主要线材 | 铝 (铝), 铜 (铜) | 金子 (金), 铜 (铜) |
| 粘合温度 | 可以在 室温 | 通常需要 热 (热超声) |
| 环路轮廓 | 低、一致 环路高度 | 更高 环形 轮廓由于 球 |
| 粘合方向 | 定向(工具必须与 纽带 垫) | 全方位(快速、灵活) |
| 细间距能力 | 优秀,作为 纽带 更窄 | 不错,但受限于 球 尺寸 |
最终,一个 楔 纽带 对于需要薄型、高频性能或使用 热 必须避免。这 球 纽带 对于标准来说通常更快、更灵活 工业控制系统 包装。选择哪一个 纽带 使用完全取决于电子设备的具体要求 模块.
形成楔形键合的分步机制是什么?
这 楔 纽带 是一种精确的两步舞蹈 粘合机, 这 工具和 金属丝。该过程虽然在原子层面上很复杂,但可以分解为清晰的序列。
- 第一次债券形成: 这 粘合机的 工具,经过精密加工的 楔,定位 金属丝 超过第一个 邦德垫 (通常在 半导体 死)。这 楔 按下 金属丝 具有特定的力量。同时,一个 传感器 适用高频 超声波能量。这个擦洗 振动 清除表面 氧化物 层并导致 金属丝 塑性地 变形 并形成坚固的冶金 纽带 与垫。这第一 纽带 是整个连接的基础。
- 循环形成: 第一个之后 纽带 完成后,将 粘合机 移动 楔 工具 在通往第二个的预编程路径中 接合点 (关于 基材 或引线框架)。这一运动塑造了 金属丝 变成特定的 环形 具有受控的高度和形状,这对于性能和防止短路至关重要。
- 第二次粘合与撕裂: 在第二个位置, 楔 再次下降,创建一个 第二个债券 使用相同的力量和原则 超声波能量。紧接着这之后 第二个债券 则形成,一个 夹钳 持有 金属丝 到位的同时 工具 向上移动,撕裂 金属丝 脚后跟 纽带。这使得 粘合机 准备开始下一步 金属丝 纽带 循环。这整个 电线粘结过程 对于单个 纽带 发生在几毫秒内。
为什么键合线材料对于良好的键合如此重要?
这 粘合线 不仅仅是一个导体;它是关键的工程部件,其性能直接影响质量和 可靠性 的 纽带。最常见的材料为 楔 结合 是 铝 金属丝,通常与少量硅(1% Si)合金化,以赋予其适当的硬度和 纽带 特征。 铝 金属丝 是理想的选择,因为它形成了非常强大且可靠的超声波 焊接 在 室温。当与金属结合时,它也不易形成脆性金属间化合物。 铝 垫上 芯片, 一项重大长期 可靠性 忧虑。
铜 金属丝 也越来越受欢迎 楔 结合 由于其优越性 电气 和 热的 电导率。然而, 铜 比 铝 并且需要不同的 纽带 参数,有时是更受控制的、惰性的 环境 防止 氧化 期间 纽带 过程。之间的选择 铝 和 铜 取决于应用程序的性能要求与增加的复杂性 制造业 过程。这 金属丝 必须有一个一致的 直径 和材料 财产 以确保可重复 纽带.
楔形工具在此过程中的关键作用是什么?
这 楔 其本身就是心脏 楔 纽带 过程。它是 工具 传递力和 超声波能量 从 粘合机 到 金属丝。这款小巧、精密设计的产品的品质 成分 对于取得良好的成绩至关重要 纽带。一个做工很差的 楔 不一致可能会导致一系列问题 纽带 形成损害脆弱的 邦德垫 在 芯片.
在东鑫,我们专注于制造这些关键工具。一个高品质的 楔 必须有:
- 精确的几何形状: 的形状 楔 尖端,包括其尺寸、角度和孔 金属丝,必须完美才能正确 变形 这 金属丝 并形成强大的 纽带.
- 优质材料:它们通常由碳化钨制成,具有极高的硬度和耐磨性,可确保较长的使用寿命和一致的性能 纽带 过程。
- 完美的表面光洁度: 这 表面 的 楔 那个联系的 金属丝 必须超级光滑,以防止粘连并确保清洁 纽带 并撕下。
像马库斯这样的工程师知道,一个设备的总拥有成本 楔 不是它的购买价格,而是 可靠性 并实现它的产量。一个高品质的 楔 是一项小额投资,可保护一项大得多的投资。这就是为什么有一个习俗 楔形键合工具 专门的应用程序通常需要。
温度控制如何影响引线键合的质量?
温度 是关键 范围 在 金属丝 结合,以及数量 热 使用定义了类型 结合.
- 超声键合: 这是一个重要的优势 楔 纽带。这 技术 可以在 室温,仅使用 机械的 力和高频 振动。这是应用温度敏感设备的理想选择 热 可能会损坏组件。
- 热压粘合: 这个老了 技术 依赖于 热 (通常为 150°C - 350°C)并单独施加力以产生 纽带 通过固态 扩散。它不使用 超声波能量.
- 热音键合: 这是最常用的方法 球 结合。它结合了所有三个要素: 热、力和 超声波能量。所添加的 热的 能量使材料软化,从而更快、更坚固 纽带 在较低的力和功率水平下。
为了 楔 结合,有能力 纽带 没有 热 提供了显着的灵活性。然而,对于某些材料,例如 铜 金属丝,加入适量的 热 可以改善 纽带 质量。恰当的 温度 控制 因此,是优化的一个关键方面 金属丝 纽带 对于任何给定的应用程序。
对于哪些应用,楔形键合是首选技术?
尽管 球 结合 是一种多功能的主力,有几个高性能领域,其中的独特特征 楔 纽带 使其成为最佳选择,甚至是唯一选择。 楔 粘合是首选 在这些场景中:
- 射频和微波设备: 在 高频,形状和长度 金属丝 可以充当电感器,影响电路的性能。地势低矮、平坦 环形 和精确的几何形状 楔 纽带 更加可控和可预测,这使得它变得至关重要 射频 工业控制系统.
- 电力电子: IGBT 和 MOSFET 等器件承载高电流,并且必须消耗大量电流 热。一个沉重的——直径 铝 楔 纽带 提供出色的载流能力和 可靠性 在 高温,其中有一个金 球 纽带 可能会变脆。
- 细间距应用:随着芯片变得更加密集,之间的空间 纽带 垫收缩。 与球焊不同,其中圆 球 规定最小间距(沥青),狭窄的直针针迹 楔 纽带 允许更紧密的间距。
- 温度敏感元件:对于不能耐受的传感器或光学设备 热 热超声所需的 球 纽带,执行高质量超声波的能力 楔 纽带 在 室温 这是一个关键的优势。这 楔 纽带 也很常见 IGBT粘合机.
控制完美粘合的关键参数是什么?
实现可重复、高产 楔 纽带 需要精确的 控制 越过钥匙 结合 参数。这四个参数构成了良好的“配方” 纽带:
- 力量: 施加的夹紧力的大小 楔 到 金属丝。力量太小会导致力量弱 纽带;太多会损坏 邦德垫 或下面的骰子。
- 超声波功率:超声波擦洗作用的强度。需要这种能量来突破 氧化物 层并创建 焊接,但功率过大可能会导致 纽带 变得过于瘦弱。
- 时间:施加力和超声波功率的持续时间。这需要足够长才能形成完整的 纽带 但足够短以最大化吞吐量。
- 温度:虽然经常在 室温,对于某些应用,提高 基材 温度 可以减少其他所需参数并提高 纽带.
找到这些参数的最佳工艺窗口是一个核心任务 金属丝 结合 工程师。它需要实验和对材料和设备的深入了解,就像我们的 自动粗铝线楔焊机.
楔形键合会失败吗?原因是什么?
是的,就像任何 制造业 过程,一个 楔 纽带 可能会失败。了解故障模式对于故障排除和流程改进至关重要。常见故障包括:
- 债券提升: 这 纽带 完全脱离 邦德垫。这通常是由污染造成的 表面 或不正确 纽带 参数(例如,超声波功率或力不足)。
- 脚跟裂纹: 裂纹形成 金属丝 在“脚后跟” 纽带,在哪里 金属丝 退出 纽带。这是一个应力集中点,可能是由于过于尖锐造成的 楔 工具 或过度 机械的 期间变形 纽带.
- 垫损坏:力和超声波能量使表面破裂或凹陷 邦德垫 或其下方的硅层。这是灾难性的故障,通常是由于过度使用而造成的。 结合 力量。
- 债券形成不一致: 尺寸和形状 纽带 因一而异 纽带 到下一个。这可能是由于磨损造成的 楔, 不一致 金属丝 质量,或者有问题 粘合机 本身。
防止这些故障需要严格的流程 控制,高品质消耗品,如 楔 和 金属丝,以及日常维护 结合 设备。的稳健性 纽带 是最终目标。
东鑫如何支持工程师掌握楔键?
掌握 楔 纽带 这是一个持续改进的旅程,我们将自己视为这段旅程中的合作伙伴。对于一个 工程师 像马库斯一样,供应商的支持远远超出了运输产品的范围。我们提供技术专业知识来帮助解决最棘手的问题 结合 挑战。
我们的支持包括:
- 定制工具设计:我们直接与工程师合作设计和制造定制产品 楔 具有特定应用所需的精确几何形状,无论是超精细 沥青 或重 直径 金属丝.
- 材料科学专业知识:我们帮助客户选择合适的 金属丝 并了解物质相互作用 纽带 界面 以确保长期 可靠性.
- 流程优化咨询: 我们的团队在这方面拥有丰富的经验 金属丝 粘结过程。我们可以帮助排除故障、优化参数并提高产量。我们了解如何打造完美的 纽带.
我们的目标不仅仅是成为供应商;我们的目标是成为一种技术资源,使工程师能够突破可能的界限 楔 纽带。一个好的 纽带 是一个伟大产品的开始。