A バッテリーワインディングマシン は、正極、負極、およびセパレータ フィルムを巻いて、正確に制御されたセル コアを形成するために使用される電池製造装置の一部です。この巻かれたコアは、しばしば ゼリーロール それは層状の螺旋構造のためです。
この機械は、リチウムイオン電池の生産、特に円筒形セルや多くの角形セル設計に広く使用されています。その役割は単に材料を丸めるだけではありません。正確な位置合わせ、安定した張力、一貫した巻線形状、繊細な電極材料のクリーンな取り扱いを維持する必要があります。これらの要因は、セルの一貫性、安全性、およびその後の組み立て効率に直接影響します。
どのようにして バッテリー巻取機 仕事?
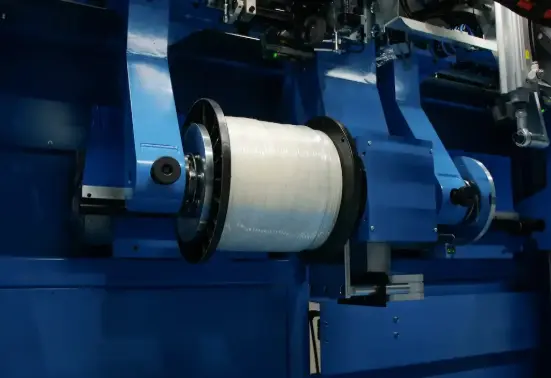
電池巻き取り機は、準備された電極ロールとセパレータ フィルムを制御された経路を通じて供給します。材料は、必要なセル設計に従って、位置合わせされ、張力がかけられ、センターピンまたはマンドレルの周りに巻き付けられます。
一般的なプロセスには次の手順が含まれます。
- 材料の積み込み
正極、負極、およびセパレーターのロールは、専用の巻き戻しシステムにロードされます。 - ウェブのガイドと調整
ガイド ローラーと位置合わせシステムは、巻き取る前に各素材を中心に置き、正しい位置に保ちます。 - 張力制御
電極箔やセパレータフィルムの張力を制御し、シワや伸び、傷みや巻き不安定を軽減します。 - 電極とセパレータの巻線
材料は、円筒形のピンまたは平らなマンドレルの周りに、定められた順序で巻き付けられます。 - タブの配置またはタブの統合
セルの設計と機器の構成に応じて、電極タブはセルコアの製造プロセスの一部として配置、溶接、または準備される場合があります。 - テープ固定とコア排出
必要な巻線寸法が達成された後、完成したセルコアはテープまたはその他の指定された方法で固定され、次の製造段階に移されます。
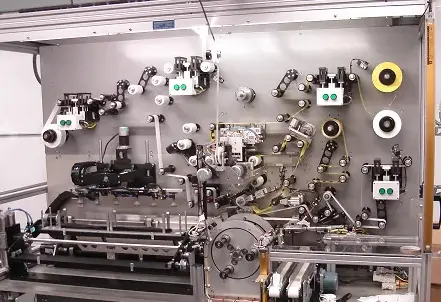
電池製造において巻線が重要なのはなぜですか?
巻回されたセルコアは、活電池材料の内部配置を決定します。巻き付けの品質が低いと、位置ずれ、圧力の不均一、電極端の損傷、しわ、セパレーターの配置の不均一が生じる可能性があります。
適切に構成されたバッテリー巻取機は、メーカーが次のことを達成するのに役立ちます。
- 電極の位置合わせが改善されました
- より一貫したセルコア寸法
- 安定した材料張力
- 取り扱いによるダメージの軽減
- より高い生産再現性
- 自動化の互換性の向上
- 下流組立の効率化
電池メーカーにとって、巻き取り精度は重要な品質管理ポイントです。わずかな誤差が、後続のセルの組み立て、封止、電解液の充填、形成、およびテストのプロセスに影響を与える可能性があるためです。
バッテリー巻取機の主な種類
バッテリー巻線装置は一般に、セルの形式、生産規模、自動化レベル、プロセス要件に応じて選択されます。
円筒セル巻取機
円筒セル巻線機は、丸いゼリーロールコアを作成します。電極材料とセパレータ材料はセンターピンの周りに巻き付けられ、コンパクトな円筒構造を形成します。
これらの機械は、電動工具、家庭用電化製品、エネルギー貯蔵製品、電動モビリティ用途で使用される円筒形リチウムイオン電池セルに一般的に使用されています。
角形セル巻取機
角柱状のバッテリーセルでは、平坦または楕円形の巻線設計が使用される場合があります。丸いコアを作成する代わりに、機械は特別な形状のマンドレルの周りに電極材料を巻き付けて、長方形のハウジングに適したコアを作成します。
角柱状の巻線では、セルコアが電極やセパレーターを損傷することなく意図したハウジングの寸法に適合する必要があるため、位置合わせと張力を厳密に制御する必要があります。
手動および半自動巻線機
手動および半自動の装置は、電池の研究、試験生産、材料開発、および少量生産によく使用されます。
これらの機械を使用すると、オペレーターは大量生産装置に移行する前にプロセス設定を調整し、新しいセル構造を評価できます。
全自動バッテリー巻取機
全自動装置は大規模製造向けに設計されています。材料供給、張力制御、位置合わせ、巻き取り、テープ貼り付け、検査、コア排出を 1 つの自動ワークフローに統合できます。
適切な自動化レベルは、目標容量、セル設計、生産予算、品質要件、将来の拡張計画によって異なります。
バッテリー巻取機の主要コンポーネント
構成はさまざまですが、多くのバッテリー巻取り機には次のシステムが含まれています。
| コンポーネント | 主な機能 |
| 巻き戻しシステム | 電極ロールとセパレータロールの保持と供給 |
| 張力制御システム | 加工中に安定した材料張力を維持します。 |
| ウェブガイドシステム | 電極とセパレーターの位置を揃える |
| 巻線マンドレルまたはセンターピン | 必要なセルコア形状を形成します |
| サーボドライブシステム | 動き、巻き取り速度、位置を制御 |
| カッティングシステム | 定義された巻き長さで材料を切断します |
| テープ貼り付けユニット | 完成したゼリーロールを固定します |
| 検査体制 | アライメント・寸法・工程異常のチェック |
| PLC および HMI 制御 | パラメータ設定・監視・運用管理が可能 |
構成は、実際の電極の寸法、セパレーターの幅、セルの形式、タブのデザイン、生産リズム、および工場のプロセス フローに基づいて行う必要があります。
バッテリーワインディングマシンとバッテリースタッキングマシン
巻き付けと積層はどちらも内部バッテリーセル構造を組み立てるのに使用されますが、方法は異なります。
| 特徴 | バッテリー巻取機 | バッテリースタッキングマシン |
| コア構造 | スパイラルまたは巻いたゼリーロール | 積層電極スタック |
| 一般的なセル形式 | 円筒形および多くの角形セル | 多くの場合、パウチおよびいくつかの角形セル |
| マテリアルハンドリング | 連続ロールツーロールフィード | 個別のシートまたは Z 折りの処理 |
| 重要な品質への焦点 | 張力、アライメント、巻き線形状 | レイヤーの位置決めと積み重ねの精度 |
| 代表的な利点 | 効率的な連続処理 | 柔軟な層状セル設計 |
どちらの方法も一般的に優れているというわけではありません。好ましいソリューションは、バッテリーセルのアーキテクチャ、材料特性、目標容量、エネルギー密度目標、および製造戦略によって異なります。
バッテリー巻き上げ時の重要な品質要素
バッテリー巻取機は速度だけでなく、品質が重要なプロセス条件を制御する能力によっても評価される必要があります。
電極の配置
正極と負極はセパレータに対して正しく配置する必要があります。位置ずれは設計されたアクティブ領域に影響を与え、プロセスのリスクを増大させる可能性があります。
材料の張力
過度に張力を加えると、デリケートな素材が伸びたり、損傷したりする可能性があります。張力が不十分だと、巻きが緩んだり、しわができたり、コアの形状が不安定になったりする可能性があります。
巻取り速度
速度が速いほど処理能力は向上しますが、マテリアルハンドリング、位置合わせの安定性、および検査機能との互換性を維持する必要があります。品質管理が追いつかない場合、より高速なマシンが自動的に優れたマシンになるわけではありません。
コア寸法
完成したゼリーロールは、下流のハウジングおよび組み立てプロセスに必要な直径、幅、高さ、および形状公差を満たさなければなりません。
清潔さと損傷の防止
電極コーティングとセパレーター フィルムは、粒子、傷、バリ、折り目、エッジの損傷に弱い場合があります。機器の設計は、クリーンなマテリアルハンドリングと安定した輸送をサポートする必要があります。
バッテリーワインディングマシーンの選び方
バッテリーワインディングマシンを購入する前に、メーカーは次の要件を明確にする必要があります。
1. セルのフォーマット
機械が円筒形、角柱形、パウチ関連の巻きコア、または複数のフォーマットを製造するかどうかを定義します。マンドレル、材料経路、および自動化構成は、意図したセル設計と一致する必要があります。
2. 電極およびセパレータ仕様
電極の幅、厚さ、ロール径、コーティング特性、セパレータの種類、タブの配置を確認します。これらの詳細により、機械の機械要件と制御要件が決まります。
3. 生産能力
シフト、日、または年ごとに必要な出力を指定します。容量計画では、切り替え時間、検査、メンテナンス、収量目標、将来の拡張を考慮する必要があります。
4. 自動化と統合
機器を上流のスリット、タブ溶接、検査、物流、乾燥室、または下流のセル組み立てシステムに接続する必要があるかどうかを検討してください。
5. プロセス管理とデータのトレーサビリティ
一貫した生産を実現するには、機械は明確なパラメータ制御、アラーム管理、レシピの保存、生産記録、工場のニーズに適した品質トレーサビリティをサポートする必要があります。
6. サービスと技術サポート
機器の選択には、設置サポート、オペレーターのトレーニング、スペアパーツの入手可能性、メンテナンス要件、リモート アシスタンス機能、および長期アップグレード オプションを含める必要があります。
よくある質問
バッテリーワインディングマシンは何を生産しますか?
バッテリー巻取り機は、一般にゼリー ロールと呼ばれる巻かれた電極とセパレーターのコアを製造します。このコアはその後のバッテリーセルの組み立て段階で使用されます。
巻線機を使用するバッテリーセルはどれですか?
巻線機は、円筒形セルや多くの角形セル設計に広く使用されています。一部のパウチセルプロセスでは、セルの構造と製造方法に応じて、代わりにスタッキングまたは Z 折りを使用します。
バッテリー巻き取り機ではどのような素材が巻かれますか?
この機械は通常、正極材料、負極材料、およびセパレータ フィルムを処理します。正確な材料構造は、バッテリーの化学的性質とセルの設計によって異なります。
バッテリーの巻き取りにおいて張力制御が重要なのはなぜですか?
張力制御は、処理中に電極とセパレータの材料を安定に保つのに役立ちます。適切な張力により、しわ、ずれ、伸び、セルコアの形状の不一致のリスクが軽減されます。
1 台のバッテリー巻取機で異なるセル サイズを製造できますか?
一部のマシンは、ツールの変更、プログラム可能な設定、またはモジュール構成を通じて複数のサイズをサポートできます。互換性は、必要なセル寸法、材料仕様、製造プロセスと照らし合わせて確認する必要があります。
結論
バッテリー巻取機は、リチウムイオンバッテリーセル製造の中核となる機器です。電極とセパレーターの材料を制御された巻回セルコアに変換し、円筒形および多くの角形バッテリーセルの効率的な生産をサポートします。
適切な機械は、巻取り速度だけでなく、セルの形式、材料の寸法、品質目標、自動化のニーズ、生産能力、統合要件に基づいて選択する必要があります。一貫したバッテリーセルコアを製造するには、正確な位置合わせ、安定した張力、クリーンな取り扱い、信頼性の高いプロセス制御が不可欠です。
バッテリー巻取機に関するご相談、生産ライン計画、またはカスタマイズされた機器の要件については、お問い合わせください。 DGDXエレク.