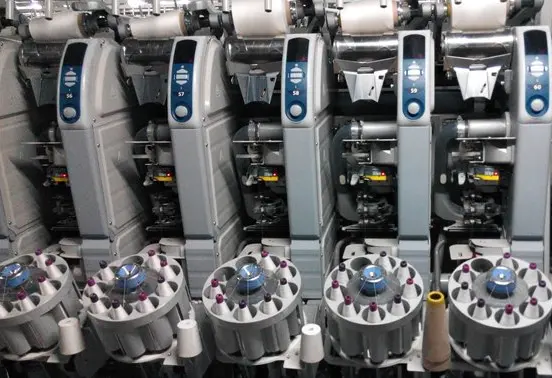
A akun käämityskone on akkujen valmistuslaitteisto, jota käytetään positiivisten elektrodien, negatiivisten elektrodien ja erotinkalvojen kelaamiseen tarkasti ohjattuun kennoytimeen. Tätä haavaydintä kutsutaan usein a hyytelörulla kerrostetun spiraalirakenteensa vuoksi.
Konetta käytetään laajalti litiumioniakkujen valmistuksessa, erityisesti lieriömäisissä kennoissa ja monissa prismakennorakenteissa. Sen tehtävänä ei ole vain rullata materiaaleja yhteen. Sen on säilytettävä tarkka kohdistus, vakaa jännitys, johdonmukainen käämigeometria ja herkkien elektrodimateriaalien puhdas käsittely. Nämä tekijät vaikuttavat suoraan kennojen yhtenäisyyteen, turvallisuuteen ja myöhemmin kokoonpanotehokkuuteen.
Miten a Akun käämityskone Työtä?
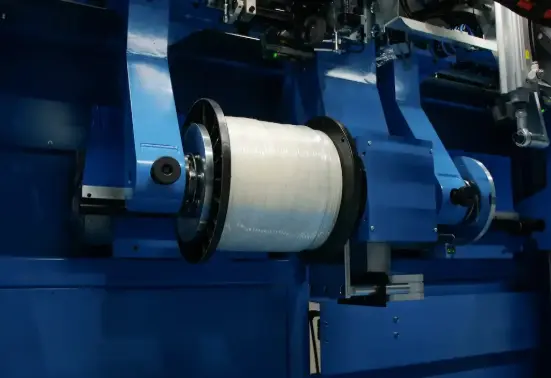
Akun käämityskone syöttää valmistetut elektrodirullat ja erotinkalvon ohjatun reitin kautta. Materiaalit kohdistetaan, kiristetään ja kääritään keskitapin tai tuurnan ympärille vaaditun kennorakenteen mukaisesti.
Tyypillinen prosessi sisältää seuraavat vaiheet:
- Materiaalin lataus
Positiivinen elektrodi, negatiivinen elektrodi ja erotintelat ladataan erityisiin aukikelausjärjestelmiin. - Verkkoopastus ja linjaus
Ohjausrullat ja kohdistusjärjestelmät pitävät jokaisen materiaalin keskellä ja oikeassa asennossa ennen kelaamista. - Jännitteen hallinta
Kone ohjaa elektrodikalvojen ja erotinkalvon kireyttä vähentääkseen ryppyjä, venymistä, vaurioita tai epävakaa käämitystä. - Elektrodi ja erotinkäämitys
Materiaalit kääritään määrätyssä järjestyksessä sylinterimäisen tapin tai litteän tuurnan ympärille. - Välilehtien sijoittelu tai välilehtien integrointi
Kennon suunnittelusta ja laitteiston konfiguraatiosta riippuen elektrodiliuskat voidaan sijoittaa, hitsata tai valmistella osana kennoytimen tuotantoprosessia. - Teippikiinnitys ja ytimen purkaus
Kun vaaditut käämimitat on saavutettu, valmis kennoydin kiinnitetään teipillä tai muulla määrätyllä menetelmällä ja siirretään seuraavaan valmistusvaiheeseen.
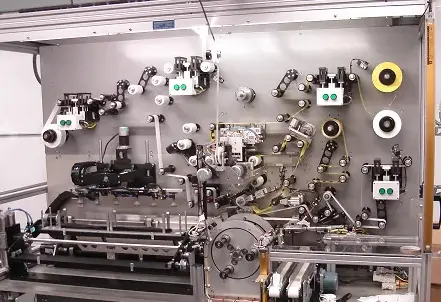
Miksi käämitys on tärkeää akun valmistuksessa?
Haavakennon ydin määrää aktiivisten akkumateriaalien sisäisen järjestelyn. Huono käämin laatu voi aiheuttaa kohdistusvirheitä, epätasaista painetta, vaurioituneita elektrodien reunoja, ryppyjä tai epäjohdonmukaista erottimen sijoitusta.
Hyvin konfiguroitu akun käämityskone auttaa valmistajia saavuttamaan:
- Parempi elektrodien kohdistus
- Yhdenmukaisemmat soluytimen mitat
- Vakaa materiaalin jännitys
- Vähentynyt käsittelyvaurio
- Parempi tuotannon toistettavuus
- Parannettu automaation yhteensopivuus
- Tehokkaampi jatkokokoonpano
Akkuvalmistajille käämityksen tarkkuus on tärkeä laadunvalvontapiste, koska pienet poikkeamat voivat vaikuttaa myöhempään kennojen kokoonpanoon, tiivistykseen, elektrolyytin täyttöön, muodostumiseen ja testausprosesseihin.
Akun käämityskoneiden päätyypit
Akun käämityslaitteet valitaan yleisesti solumuodon, tuotantomittakaavan, automaatiotason ja prosessivaatimusten mukaan.
Sylinterimäiset kennokelauskoneet
Sylinterimäiset kennokäämikoneet luovat pyöreitä hyytelörullaytimiä. Elektrodi- ja erotinmateriaalit on kääritty keskitapin ympärille kompaktin sylinterimäisen rakenteen muodostamiseksi.
Näitä koneita käytetään yleisesti sylinterimäisissä litiumioniakkukennoissa, joita käytetään sähkötyökaluissa, kulutuselektroniikassa, energian varastointituotteissa ja sähkökäyttöisissä sovelluksissa.
Prismaattiset solunkelauskoneet
Prismaattiset akkukennot voivat käyttää litteitä tai elliptisiä käämitysmalleja. Pyöreän ytimen luomisen sijaan kone kelaa elektrodimateriaalit erityisesti muotoillun tuurnan ympärille, jolloin syntyy suorakaiteen muotoiseen koteloon sopiva sydän.
Prismaattinen käämitys vaatii kohdistuksen ja jännityksen tarkkaa hallintaa, koska kennoytimen tulee sopia suunniteltuihin kotelon mittoihin vahingoittamatta elektrodeja tai erotinta.
Manuaaliset ja puoliautomaattiset kelauskoneet
Manuaalisia ja puoliautomaattisia laitteita käytetään usein akkututkimukseen, koetuotantoon, materiaalikehitykseen ja pienempien volyymien valmistukseen.
Näiden koneiden avulla käyttäjät voivat säätää prosessiasetuksia ja arvioida uusia solurakenteita ennen siirtymistään suuren volyymin tuotantolaitteisiin.
Täysautomaattiset akkukelauskoneet
Täysautomaattiset laitteet on suunniteltu laajempaan tuotantoon. Se voi integroida materiaalin syöttämisen, jännityksen hallinnan, kohdistuksen, käämityksen, nauhan levityksen, tarkastuksen ja ytimen purkamisen yhdeksi automatisoiduksi työnkuluksi.
Oikea automaation taso riippuu tavoitekapasiteetista, kennosuunnittelusta, tuotantobudjetista, laatuvaatimuksista ja tulevista laajennussuunnitelmista.
Akun käämityskoneen tärkeimmät osat
Vaikka kokoonpanot vaihtelevat, monet akun käämityskoneet sisältävät seuraavat järjestelmät:
| Komponentti | Päätoiminto |
| Irrotusjärjestelmä | Pitää ja syöttää elektrodi- ja erotinteloja |
| Jännitteenhallintajärjestelmä | Säilyttää vakaan materiaalin jännityksen käsittelyn aikana |
| Web-opastusjärjestelmä | Pitää elektrodit ja erottimet kohdakkain |
| Kelauskara tai keskitappi | Muodostaa vaaditun soluytimen muodon |
| Servo-käyttöjärjestelmä | Ohjaa liikettä, kelausnopeutta ja paikkaa |
| Leikkausjärjestelmä | Leikkaa materiaalit määritellyllä käämipituudella |
| Nauha-asennusyksikkö | Kiinnittää valmiin hyytelörullan |
| Tarkastusjärjestelmä | Tarkistaa kohdistuksen, mitat ja prosessin poikkeavuudet |
| PLC- ja HMI-ohjaimet | Ota käyttöön parametrien asetukset, valvonta ja toiminnan hallinta |
Kokoonpanon tulee perustua elektrodien todellisiin mittoihin, erottimen leveyteen, kennomuotoon, välilehden suunnitteluun, tuotantorytmiin ja tehtaan prosessivirtaan.
Akun kelauskone vs. akun pinoamiskone
Sekä käämitystä että pinoamista käytetään sisäisten akkukennorakenteiden kokoamiseen, mutta ne noudattavat erilaisia menetelmiä.
| Ominaisuus | Akun käämityskone | Akun pinoamiskone |
| Ydinrakenne | Kierre tai kierretty hyytelörulla | Kerroksellinen elektrodipino |
| Yleiset solumuodot | Sylinterimäiset ja monet prismaattiset kennot | Usein pussi ja joitain prismaattisia soluja |
| Materiaalinkäsittely | Jatkuva rullalta rullalle -syöttö | Yksittäisen arkin tai Z-taiton käsittely |
| Keskeinen laatupainotus | Jännitys, kohdistus, käämitysgeometria | Kerrosten sijoittelun ja pinoamisen tarkkuus |
| Tyypillinen etu | Tehokas jatkuva käsittely | Joustava kerroskennorakenne |
Kumpikaan menetelmä ei ole yleisesti parempi. Suositeltu ratkaisu riippuu akkukenno-arkkitehtuurista, materiaalin ominaisuuksista, tavoitekapasiteetista, energiatiheystavoitteista ja valmistusstrategiasta.
Tärkeimmät laatutekijät akun käämityksen aikana
Akun käämityskonetta tulee arvioida nopeuden lisäksi myös sen kyvyn perusteella hallita laatukriittisiä prosessiolosuhteita.
Elektrodien kohdistus
Positiiviset ja negatiiviset elektrodit on sijoitettava oikein erottimeen nähden. Virhe voi vaikuttaa suunniteltuun aktiiviseen alueeseen ja lisätä prosessiriskiä.
Materiaalin jännitys
Liiallinen jännitys voi venyttää tai vahingoittaa herkkiä materiaaleja. Riittämätön jännitys voi johtaa löysään käämitykseen, ryppyihin tai epävakaaseen sydämen geometriaan.
Kääntymisnopeus
Suurempi nopeus voi lisätä kapasiteettia, mutta sen on pysyttävä yhteensopivana materiaalinkäsittelyn, kohdistusvakauden ja tarkastuskyvyn kanssa. Nopeampi kone ei ole automaattisesti parempi kone, jos laadunvalvonta ei pysy tahdissa.
Ydin mitat
Valmiin hyytelörullan on täytettävä vaaditut halkaisijan, leveyden, korkeuden ja muodon toleranssit loppupään koteloa ja kokoonpanoa varten.
Puhtaus ja vahinkojen ehkäisy
Elektrodipinnoitteet ja erotinkalvot voivat olla herkkiä hiukkasille, naarmuille, purseille, taitoksille ja reunavaurioille. Laitesuunnittelun tulee tukea puhdasta materiaalinkäsittelyä ja vakaata kuljetusta.
Kuinka valita akun käämityskone
Ennen akun käämityskoneen ostamista valmistajien tulee selvittää seuraavat vaatimukset.
1. Solumuoto
Määritä, tuottaako kone lieriömäisiä, prismaattisia, pussiin liittyviä kierrettyjä ytimiä vai useita muotoja. Karan, materiaalipolun ja automaatiokokoonpanon on vastattava aiottua kennorakennetta.
2. Elektrodin ja erottimen tekniset tiedot
Tarkista elektrodin leveys, paksuus, rullan halkaisija, pinnoitteen ominaisuudet, erottimen tyyppi ja kielekkeen järjestely. Nämä yksityiskohdat määräävät koneen mekaaniset ja ohjausvaatimukset.
3. Tuotantokapasiteetti
Määritä vaadittu tuotanto vuoroa, päivää tai vuotta kohti. Kapasiteetin suunnittelussa tulee ottaa huomioon vaihtoaika, tarkastus, huolto, tuottotavoitteet ja tuleva laajennus.
4. Automaatio ja integrointi
Harkitse, pitääkö laitteiden liittää ylävirran leikkaus-, kielekehitsaus-, tarkastus-, logistiikka-, kuivaushuone- tai alavirran kennokokoonpanojärjestelmiin.
5. Prosessin ohjaus ja tietojen jäljitettävyys
Yhdenmukaista tuotantoa varten koneen tulee tukea selkeää parametrien ohjausta, hälytysten hallintaa, reseptien tallennusta, tuotantotietueita ja tehtaan tarpeiden mukaista laadun jäljitettävyyttä.
6. Huolto ja tekninen tuki
Laitteiden valinnan tulee sisältää asennustuki, käyttäjien koulutus, varaosien saatavuus, huoltovaatimukset, etäapukyky ja pitkän aikavälin päivitysvaihtoehdot.
FAQ
Mitä akun käämityskone tuottaa?
Akun käämityskone tuottaa kierretyn elektrodin ja erottimen ytimen, jota kutsutaan yleisesti hyytelörullaksi. Ydintä käytetään sitten myöhemmissä akkukennojen kokoonpanovaiheissa.
Mitkä akkukennot käyttävät kelauskoneita?
Kelauskoneita käytetään laajalti lieriömäisiin kennoihin ja moniin prismakennorakenteisiin. Joissakin pussikennoprosesseissa käytetään pinoamista tai Z-taittoa solurakenteesta ja valmistusmenetelmästä riippuen.
Mitä materiaaleja kääritään akun käämityskoneeseen?
Kone käsittelee tyypillisesti positiivisen elektrodin materiaalia, negatiivista elektrodimateriaalia ja erotinkalvoa. Tarkka materiaalirakenne riippuu akun kemiasta ja kennojen suunnittelusta.
Miksi jännityksen hallinta on tärkeää akun käämityksessä?
Kireyden hallinta auttaa pitämään elektrodi- ja erotinmateriaalit vakaina käsittelyn aikana. Oikea jännitys vähentää rypistymisen, siirtymisen, venymisen ja soluytimen epäjohdonmukaisen geometrian riskiä.
Voiko yksi akun käämityskone tehdä erikokoisia kennoja?
Jotkut koneet voivat tukea useita kokoja työkalumuutosten, ohjelmoitavien asetusten tai modulaarisen kokoonpanon avulla. Yhteensopivuus on vahvistettava vaadittujen kennomittojen, materiaalispesifikaatioiden ja tuotantoprosessin perusteella.
Johtopäätös
Akun käämityskone on litiumioniakkukennojen valmistuksen ydinlaite. Se muuntaa elektrodi- ja erotinmateriaalit kontrolloiduksi kierretyksi kennoytimeksi, mikä tukee sylinterimäisten ja monien prismaattisten akkukennojen tehokasta tuotantoa.
Oikea kone tulee valita solun muodon, materiaalimittojen, laatutavoitteiden, automaatiotarpeiden, tuotantokapasiteetin ja integrointivaatimusten – ei pelkästään käämitysnopeuden – perusteella. Tarkka kohdistus, vakaa jännitys, puhdas käsittely ja luotettava prosessinhallinta ovat välttämättömiä johdonmukaisten akkukennojen ytimien tuottamiseksi.
Ota yhteyttä akun käämityskoneen konsultointiin, tuotantolinjan suunnitteluun tai räätälöityihin laitevaatimuksiin DGDX Elec.